 当前位置:


服务品牌:御剑
送钉、压力、模具、工装逐项排查,维修后做拉力抽检
适用于五金、汽车、钣金等行业的自动铆接机与铆接模具维修保养
作为惠州机械设备维修服务商,御剑处理铆接机不送钉、压力不足、铆头压伤与漏铆,检修送钉、增压与模具,维修后做拉力抽检,惠州全域24小时响应。
13556668682
服务视频御剑
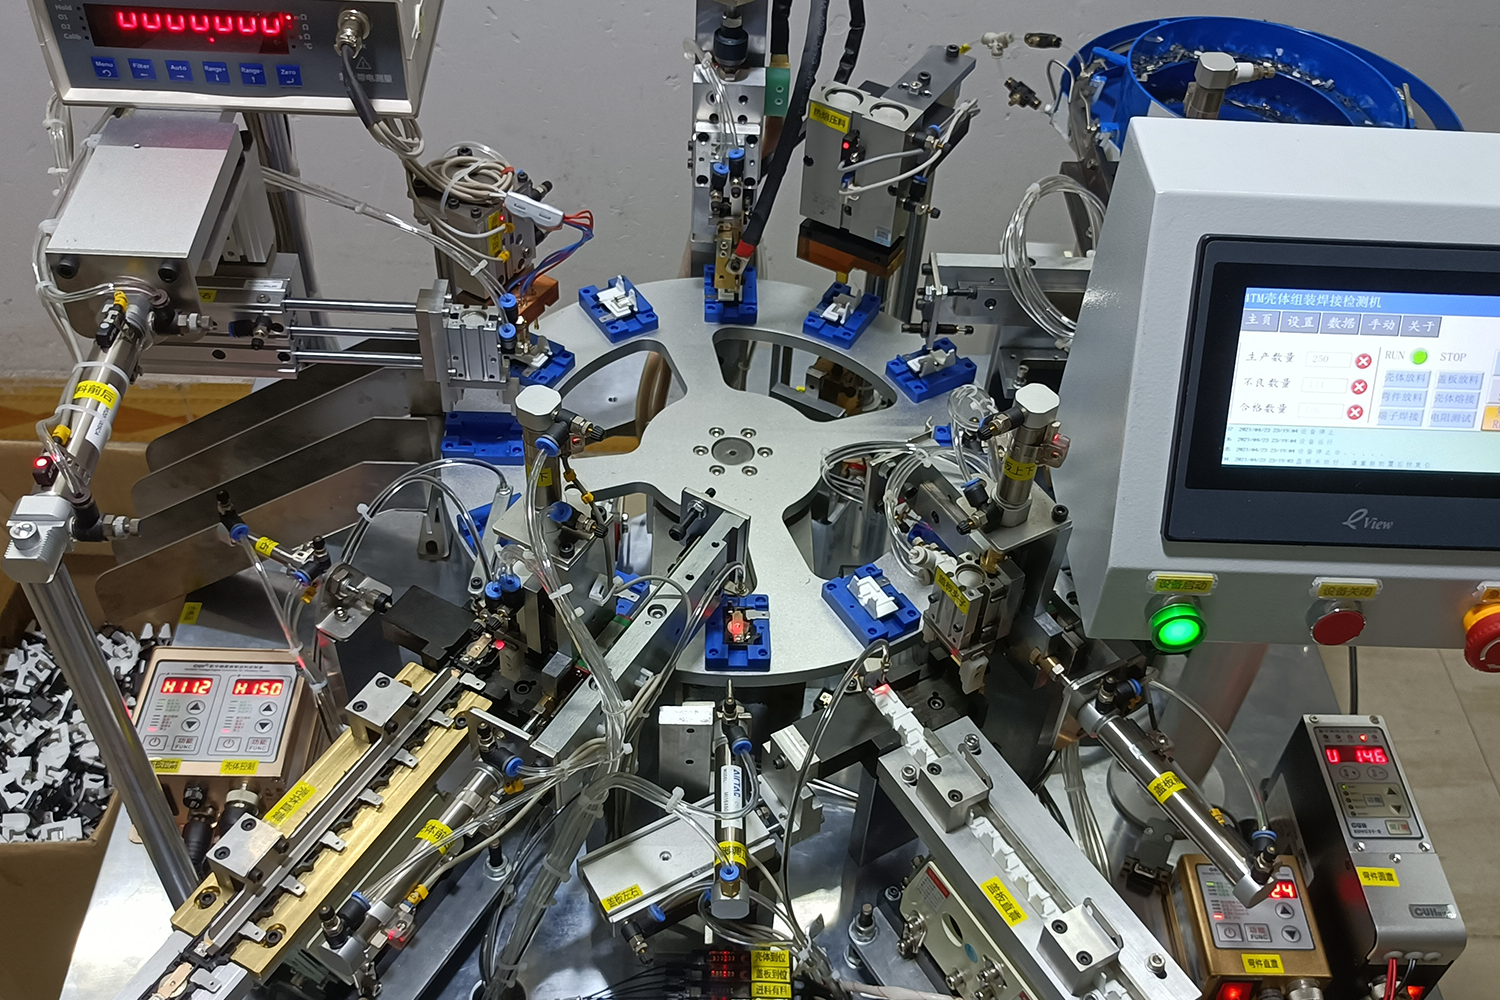
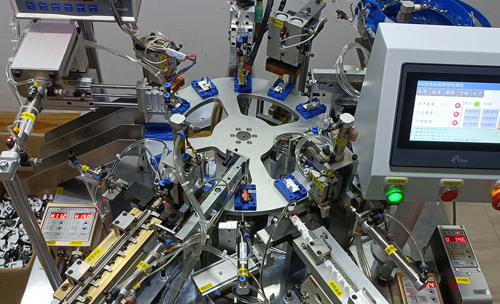
自动铆接机(送钉系统、铆接机构、压力控制与工装)维修保养
铆接质量靠压力、行程与模具三者配合,任何一个偏差都会变成铆接不实、铆头压伤或漏铆。自动铆接机还多了送钉环节,卡钉、不送钉会把节拍拖垮。御剑可上门处理铆接机送钉、压力、模具与工装问题,做铆接拉力验证与定期保养,服务惠州全域,检测后报价,同故障保修一年。
一、自动铆接机常见故障与判断
| 故障现象 | 常见原因 | 处理办法 |
|---|---|---|
| 不送钉、卡钉 | 送钉管堵塞、分钉机构磨损、气压不足 | 清理送钉管,更换分钉件,调整气压 |
| 铆接不实、压力不足 | 增压缸泄漏、压力设定偏低、铆头磨损 | 检修增压缸,重设压力,更换铆头 |
| 铆头压伤、工件变形 | 铆头磨损、行程过大、支撑不足 | 更换铆头,调整行程,增加支撑 |
| 漏铆、连铆 | 传感器误信号、计数程序异常 | 排查传感器,核对程序与计数 |
| 铆接位置偏移 | 工装定位磨损、夹具松动 | 更换定位件,紧固夹具,复核基准 |
先看钉有没有到位,再看力有没有到位。不送钉时拆开送钉管与分钉机构,检查是否有变形钉或碎屑;铆接不实时用压力表与拉力抽检确认,不要只凭手感调压。模具磨损往往表现为铆头形状变钝、铆接面压伤,按铆接点数记录更换周期更可靠。
二、维修与保养项目
| 服务项目 | 主要内容 |
|---|---|
| 故障急修 | 不送钉、压力异常、漏铆与位置偏移现场处理 |
| 送钉系统检修 | 送钉管、分钉机构、料斗与气路检修 |
| 压力系统检修 | 增压缸、调压阀、管路与密封件维修 |
| 模具与工装维护 | 铆头、模具更换,工装定位校正 |
| 铆接质量验证 | 拉力抽检、外观与尺寸确认,建立更换记录 |
三、铆接机保养与质量判断
铆接机的易损件集中在送钉与模具:分钉爪、送钉管、铆头都会随铆接点数磨损。建议每班清洁送钉管与料斗、检查有无变形钉,每周检查气压与增压缸密封,每月检查铆头磨损与工装定位,按点数建立模具更换记录。铆接出现批量不实或压伤时,先做拉力与外观抽检,再决定调压还是换模。
四、服务流程与保修
御剑按机械设备维修服务流程执行“报修登记—预约上门—现场检测—方案报价—维修调试—验收质保”:先检测、后报价,客户确认再维修;维修完成后填写凭单,维修部位同故障保修一年,并可续约定点定期保养。
五、常见问题
问:铆接不牢,怎么判断是压力还是模具?
答:先看铆头形状与压痕,再测系统压力与保压。模具磨损通常伴随压痕变浅或压伤,压力不足则表现为铆接高度偏大、拉力偏低。
问:铆头多久换一次?
答:没有固定时间,按材质、铆钉与铆接点数定。建议记录每副模具的铆接点数与外观变化,出现压伤、毛刺或拉力下降就更换。
问:能改铆螺母或拉铆工艺吗?
答:可以评估。涉及枪头、送钉、压力与工装,需先确认工件结构与节拍,再定改造方案。
铆接不实,往往在装配后才暴露,返工成本更高。把铆钉规格、板厚与不良现象告诉御剑工程师,拨打13556668682,惠州本地快速上门。
 上一篇


-
-
08-22
惠州机械设备维护流程与5个常见误区
机械设备维护要按流程、按周期、按标准做。本文给出清洁点检、紧固润滑、检查更换、试运行、记录归档五步流程,并指出只修不养等常见误区。惠州机械设备维修找御剑,24小时响应、4小时内上门。
- 2026-08-22惠州机械设备维护流程与5个常见误区
- 2026-08-15机械设备突发停机怎么办?惠州工厂四步排查法
- 2026-08-11惠州机械设备点检表:班前班后到季度保养
- 2026-07-30惠州机械设备维护分级:点检、一级、二级、大修
- 2026-06-17惠州机械设备维护与保养的区别:一张表看懂
- 2026-05-21惠州机械设备保养怎么做?日周月季保养计划表
-
-
09-29
惠州机械设备常见故障有哪些?附排查顺序表
机械设备常见故障集中在执行元件、传感器、控制器三部分。本文给出电源气源、传感器、继电器、回路四步排查顺序和故障处理对照表。惠州机械设备维修找御剑,24小时响应、4小时内上门。
- 2026-09-29惠州机械设备常见故障有哪些?附排查顺序表
- 2026-08-01什么是机械设备安装与维修?从就位到验收
- 2026-07-10惠州机械设备三级保养制度怎么建?
- 2026-04-18惠州机械设备电气故障怎么修?先查这三部分
- 2026-04-01惠州机械设备检修方法:直观法、替换法与信号追踪
- 2026-03-03机械设备维修服务包含哪些内容?惠州工厂怎么选